鋰電池與鎳片焊接工藝全解析 從原理到實戰案例
引言
在鋰電池 pack 組裝過程中,電芯極耳與鎳片的連接是決定電池組內阻、發熱乃至安全性的關鍵工序。無論是 18650、21700 圓柱電芯,還是軟包、方形鋁殼電芯,都繞不開與鎳片(或鎳帶)的焊接。本文將從焊接原理、常用工藝、典型問題出發,結合具體案例,剖析鋰電池與鎳片焊接的核心要點。
一、為什么選擇鎳片?
鎳片在鋰電池 pack 中主要扮演導電連接與機械支撐的雙重角色。其優勢包括:
- 導電性良好:鎳的電阻率約為 6.84×10?? Ω·m,雖略高于銅,但足以滿足大多數放電倍率要求。
- 抗氧化與耐腐蝕:表面易形成致密氧化膜,在常規環境下穩定。
- 焊接兼容性:與電芯極耳(鎳/鋁/銅)及焊錫均有較好的冶金結合能力。
- 成本適中:相比純鎳帶,鍍鎳鋼帶因成本更低,在低倍率場景中被大量使用。
常用規格:純鎳帶(Ni200/Ni201)厚度 0.1~0.3 mm,鍍鎳鋼帶厚度 0.1~0.2 mm。
二、主流焊接工藝對比
1. 電阻焊(點焊)
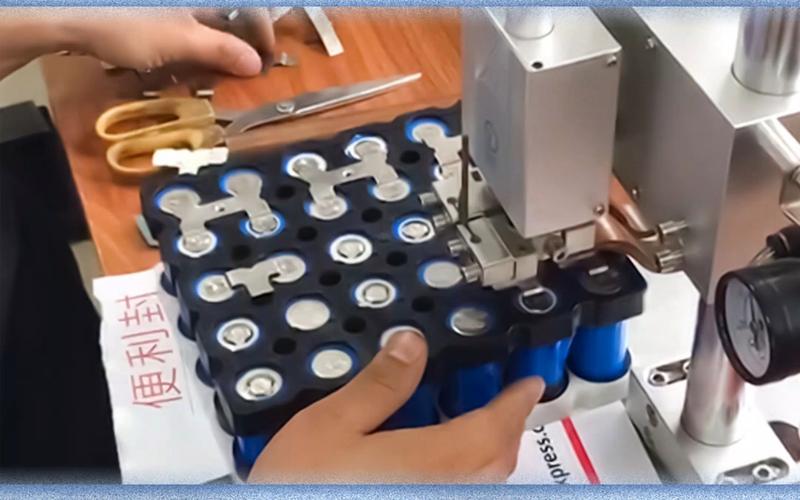
電阻焊是圓柱電芯與鎳片焊接的首選,利用電極壓力與電流產生的焦耳熱使接觸面熔化形成焊點。
- 設備:交流點焊機、儲能點焊機、逆變直流點焊機。
- 優勢:熱影響區小、速度快、無需填充材料。
- 局限:對鍍鎳鋼帶與純鎳帶參數敏感,焊點強度波動大,難以無損檢測。
2. 超聲波焊接
通過高頻振動使鎳片與極耳摩擦生熱并發生固態冶金結合。
- 適用:軟包電池極耳與鎳片、多層鎳帶疊焊。
- 優勢:無熔化、低溫、可焊異種材料(如鎳-鋁)。
- 局限:設備投資高,焊頭磨損需定期更換。
3. 激光焊接
高能激光束使鎳片與極耳局部熔化,形成熔池后凝固。
- 適用:方形鋁殼、大圓柱電芯的匯流排連接。
- 優勢:精度高、非接觸、易自動化。
- 局限:對材料表面清潔度要求極高,易產生氣孔與裂紋。
| 工藝 | 熱輸入 | 適用場景 | 焊點電阻 | 設備成本 |
|------|--------|----------|----------|----------|
| 電阻焊 | 低 | 圓柱電芯串并聯 | 低 | 低 |
| 超聲波焊 | 極低 | 軟包/多層極耳 | 極低 | 高 |
| 激光焊 | 中高 | 方形/大圓柱匯流排 | 低 | 高 |
三、焊接質量的影響因素
- 材料表面狀態:氧化層、油污、鍍層厚度直接影響接觸電阻與焊點一致性。焊接前需用酒精或等離子清洗。
- 電極壓力:壓力不足導致接觸電阻大、飛濺;壓力過大則壓碎電芯內部結構。
- 焊接能量:電流、時間、功率的匹配決定熔核尺寸。典型值:純鎳帶 0.15 mm + 0.2 mm 鍍鎳鋼,點焊電流 1.5~2.5 kA,時間 2~5 ms。
- 焊頭形狀與材質:錐形或球形電極頭適用于不同鎳帶寬度,通常采用鎢銅或氧化鋁銅。
四、實戰案例:1865 0電芯 3S2P 電池組
案例背景
某電動工具電池包采用 6 節 18650 電芯,3 串 2 并(3S2P),設計放電倍率 10C,連續電流 15 A。鎳片選用 0.15 mm 純鎳帶,電芯為三元(NCM)正極,極耳為鎳鍍層。
焊接過程
- 設備:逆變直流點焊機,配腳踏式焊接頭。
- 參數:焊接電流 2.2 kA,焊接時間 3 ms,電極壓力 20 N。
- 步驟:電芯定位→鎳片預壓→點焊雙焊點(間距 3 mm)→拉力測試。
問題與解決方案
問題 1:虛焊
表現:拉力測試不足 15 N,焊點發黑。
- 原因:鎳帶表面有氧化層,電極頭磨損。
- 解決:改用等離子清洗,更換電極頭,電流提升至 2.5 kA。
問題 2:炸火(飛濺)
表現:焊點周圍出現小孔與毛刺,電芯頂部有燒蝕跡。
- 原因:電極壓力不足且電流過大。
- 解決:將壓力增大到 25 N,電流降至 2 kA,時間增加到 4 ms。
最終結果
焊點拉力均值達到 28 N,過流溫升實測:15 A 放電時焊點溫升 < 8℃(環境 25℃),滿足設計要求。通過 500 次充放電循環后,內阻增加 < 5%。
五、常見缺陷與檢驗方法
| 缺陷類型 | 現象 | 可能原因 | 改進措施 |
|----------|------|----------|----------|
| 虛焊 | 拉力低、電阻大 | 電流小、壓力不足、表面臟 | 清洗、提電流壓 |
| 過焊 | 電芯變形、漏液 | 電流大、時間長 | 降低能量、增加預壓 |
| 飛濺 | 表面毛刺、短路風險 | 壓力小、電流大 | 調整電極材料、參數優化 |
| 焊穿 | 電芯殼體破損 | 能量過高 | 減少電流/使用緩沖層 |
檢驗方法:
- 破壞性拉力測試查看焊點直徑一致定性。
- 顯微鏡檢查外觀與壓痕深度。
- 光學超聲波檢測(可選)
- 實時監測動力電池焊接的內阻。
六、未來趨勢
- 激光 + 視覺: 使用 CCD 定位與熔池動態監測, 實現零缺陷焊接.
- 脈沖超聲焊: 降低損傷, 擴展至 0.005mm 超薄鎳帶.
# 可維護. ## 結論
鋰電池與鎳片焊接看似簡單,實則對參數、材料、清潔度都極為敏感。只有金相組織與電接觸物協同達標,才能實現可靠安全的 Pack 方案。